மெல்லிய-சுவர் பேக்கேஜிங்-தயிர் கோப்பைகள், வெண்ணெயை தொட்டிகள், டெலி கொள்கலன்கள் மற்றும் மெல்லிய சுவர் மூடிகள்-என்பதை நினைத்துப் பாருங்கள்-இன்ஜெக்ஷன் மோல்டிங் துறையில் மிகவும் தேவைப்படும் பிரிவுகளில் ஒன்றாகும். பகுதி சுவர் தடிமன் பொதுவாக 0.25 மிமீ முதல் 1.0 மிமீ வரை இருக்கும், ஓட்ட நீளம்-தடிமன் விகிதங்கள் பெரும்பாலும் 200:1 ஐ விட அதிகமாக இருக்கும். சுழற்சி நேரங்கள் வினாடிகளில் அளவிடப்படுகின்றன (பொதுவாக 3-8 வினாடிகள்), மற்றும் வருடாந்திர உற்பத்தி அளவுகள் ஒரு அச்சுக்கு 10 மில்லியன் பாகங்களைத் தாண்டுகின்றன.
உயர் குழிவுறுதல் பேக்கேஜிங் அச்சுகளில் நிபுணத்துவம் பெற்ற அனுபவம் வாய்ந்த அச்சு தொழில்நுட்ப வல்லுநராக, மெல்லிய சுவர் மோல்டிங்கில் சிறிய வடிவமைப்பு குறைபாடுகள் எவ்வாறு பேரழிவை ஏற்படுத்தும் என்பதை நான் பார்த்திருக்கிறேன். 5% வாயில் ஏற்றத்தாழ்வு என்பது சில துவாரங்கள் அதிகமாக நிரம்பியதாகவும் மற்றவை குறுகியதாகவும் இருக்கும். 5 டிகிரி செல்சியஸ் குளிரூட்டும் மாறுபாடு வார்பேஜை ஏற்படுத்தும், இது ஒரு மணி நேரத்திற்கு 1,000 பாகங்களில் பாகங்களைப் பயன்படுத்த முடியாததாக ஆக்குகிறது.
இந்த ஆர்த்திஉயர் செயல்திறன் கொண்ட மெல்லிய சுவர் பேக்கேஜிங் அச்சுகளை வடிவமைத்தல் மற்றும் உற்பத்தி செய்வதற்கான முக்கிய தொழில்நுட்ப அம்சங்களில் cle கவனம் செலுத்துகிறது. நீங்கள் மெல்லிய சுவர் கொள்கலன்கள், மூடிகள் அல்லது கோப்பைகளை வடிவமைக்கும் போது, இந்தக் கொள்கைகளைப் புரிந்துகொள்வது உதவும்நீங்கள் வேகமான சுழற்சிகள், சிறந்த பகுதி தரம் மற்றும் நீண்ட அச்சு ஆயுளை அடைகிறீர்கள்.
மெல்லிய-சுவர் மோல்டிங் தீவிர நிலைமைகளுக்கு அச்சுகளை உட்படுத்துகிறது: மிக அதிக ஊசி அழுத்தங்கள் (2,000 பார் வரை), விரைவான வெப்பமூட்டும் மற்றும் குளிரூட்டும் சுழற்சிகள் மற்றும் உயர்-வேக உருகும் ஓட்டம்.
பரிந்துரைக்கப்பட்ட அச்சு இரும்புகள்:
|
ஸ்டீஎல் தரம் |
கடினத்தன்மை |
முக்கிய பண்புகள் |
வழக்கமான பயன்பாடு |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
அதிக கடினத்தன்மை, gநல்ல வெப்ப சோர்வு எதிர்ப்பு |
கோர் மற்றும் குழி தட்டுகள், பொது மெல்லிய சுவர் அச்சுகள் |
|
துருப்பிடிக்காத 1.2316 / S136 |
48–52 HRC |
உணவு தொடர்பு பயன்பாடுகளுக்கு அரிப்பு எதிர்ப்பு |
அமில அல்லது ஈரமான பொருட்களுக்கான பேக்கேஜிங் |
|
DC53 |
58–62 HRC |
அதிக நிரப்பப்பட்ட பொருட்களுக்கு சிறந்த உடைகள் எதிர்ப்பு |
உயர் குழிவுறுதல் அச்சுகள் > 30% நிரப்பிகளுடன் PP செயலாக்கம் |
முக்கிய கருத்தாய்வு: மிக அதிக குழிவுறுதல் (எ.கா., 64 அல்லது 96 குழிவுகள்), தகடு விலகல் இல்லாமல் ஊசி அழுத்தத்தைத் தாங்கும் வகையில், அச்சுத் தளமே அதிக வலிமை கொண்ட எஃகிலிருந்து (எ.கா., பி20 முன் கடினப்படுத்தப்பட்ட அல்லது 1.2738) செய்யப்பட வேண்டும்.
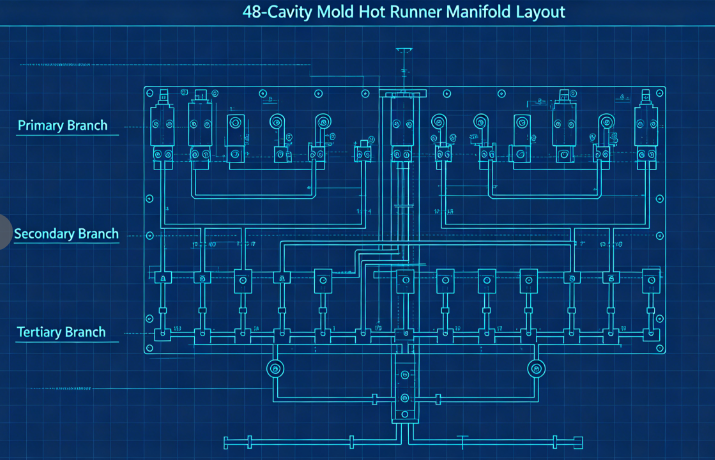
ஹாட் ரன்னர் எந்த மெல்லிய சுவர் பேக்கேஜிங் அச்சுக்கும் இதயம். இது சரியான சமநிலை, குறைந்தபட்ச அழுத்தம் வீழ்ச்சி மற்றும் துல்லியமான வெப்பநிலை கட்டுப்பாடு ஆகியவற்றுடன் ஒரே நேரத்தில் ஒவ்வொரு குழிக்கும் உருக வேண்டும்.
முக்கியமான வடிவமைப்பு கூறுகள்:
அ) சமச்சீரான ஓட்டம் தடங்கள்: பல குழி அச்சுகளுக்கு (பொதுவாக 32, 48, 64 அல்லது 96 குழிவுகள்), இயற்கையான சமநிலை அவசியம். இதன் பொருள் ஒவ்வொரு குழியும் ஒரே மாதிரியான ஓட்ட நீளத்தைக் கொண்டுள்ளது. ஒரு பொதுவான தளவமைப்பு முதன்மை பன்மடங்கு, இரண்டாம் நிலை பன்மடங்கு மற்றும் மூன்றாம் நிலை கிளைகளைப் பயன்படுத்துகிறது, இவை அனைத்தும் ஒரே மாதிரியான பரிமாணங்களுக்கு வடிவமைக்கப்பட்டுள்ளன.
b) கேட் வகை மற்றும் இடம்: மெல்லிய சுவர் கொள்கலன்களுக்கு, மிகவும் பொதுவான கேட் வகைகள்: விளிம்பு வாயில்கள் (நேரான பக்கச்சுவர் கொண்ட பகுதிகளுக்கு) வால்வு வாயில்கள் (உதரவிதானம் அல்லது கீழே நேரடியாக நுழைவதற்கு) நீர்மூழ்கிக் கப்பல் வாயில்கள் (கேட் வெஸ்டிஜ் இல்லாமல் சுத்தமான பகுதிக்கு) வாயிலின் அளவு சரியாக இருக்க வேண்டும்-மிகச் சிறியது, மற்றும் வெப்பமடைதல்; மிகவும் பெரியது, மற்றும் கேட் வெஸ்டிஜ் ஏற்றுக்கொள்ள முடியாததாகிறது. மெல்லிய சுவர் கோப்பைகளுக்கான வழக்கமான கேட் பரிமாணங்கள் 0.8 மிமீ முதல் 1.5 மிமீ விட்டம் வரை இருக்கும்.
c) வெப்ப சமநிலை: ஒவ்வொரு முனையும் சுயாதீன வெப்பநிலை கட்டுப்பாட்டைக் கொண்டிருக்க வேண்டும். Manifold channels should be heated uniformly (using dual-zone or three-zone heaters) to avoid hot spots or cold slugs.
மெல்லிய சுவர் பகுதிகளுக்கு சீரான சுவர் தடிமன் அடைய மிகவும் துல்லியமான குழி மற்றும் மைய பரிமாணங்கள் தேவை.
முக்கிய பரிசீலனைகள்:
அ) சுவர் தடிமன் விநியோகம்: ± 0.02 மிமீக்குள் ஒரே மாதிரியான சுவர் தடிமன் பராமரிக்கவும். தடிமன் மாறுபாடுகள் வேறுபட்ட குளிர்ச்சி மற்றும் போர்ப்பக்கத்தை உருவாக்குகின்றன. எஃகு வெட்டுவதற்கு முன் வடிவமைப்பை மேம்படுத்த அச்சு ஓட்ட பகுப்பாய்வைப் பயன்படுத்தவும்.
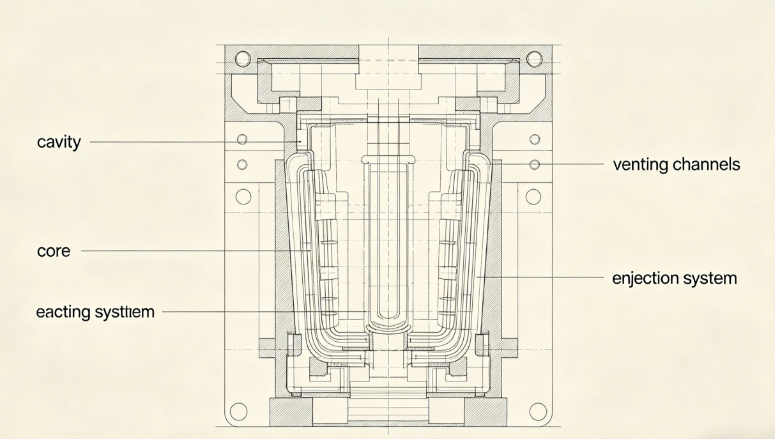
b) காற்றோட்டம்: மெல்லிய சுவர் மோல்டிங் அதிவேக ஊசியைப் பயன்படுத்துகிறது (பெரும்பாலும் 200-500 மிமீ/வி). குழிக்குள் சிக்கிய காற்று உடனடியாக வெளியேற வேண்டும். பரிந்துரைக்கப்பட்ட வென்ட் ஆழம்: PS அல்லது PETக்கு PP0.01-0.02mmக்கு 0.02–0.03mm
துவாரங்களை நிரப்ப கடைசி புள்ளியில், பிரிக்கும் கோட்டுடன், மற்றும் எஜெக்டர் pins.c) வரைவு கோணங்கள்: மெல்லிய சுவர் பகுதிகளுக்கு, ஒரு பக்கத்திற்கு குறைந்தபட்சம் 1° வரைவு பரிந்துரைக்கப்படுகிறது (ஆழமான கொள்கலன்களுக்கு 1.5-2°). போதுமான வரைவு அரிப்பு, வெற்றிட பூட்டு மற்றும் வெளியேற்றும் சிக்கல்களுக்கு வழிவகுக்கிறது.
ஈ) மேற்பரப்பு பூச்சு: தெளிவான அல்லது பளபளப்பான பாகங்களுக்கான குழி மேற்பரப்புகளுக்கு SPI A-1 (கண்ணாடி) பூச்சு தேவைப்படுகிறது; ஒளிபுகா பால் கொள்கலன்களுக்கு, SPI B-1 (600 grit) போதுமானது.
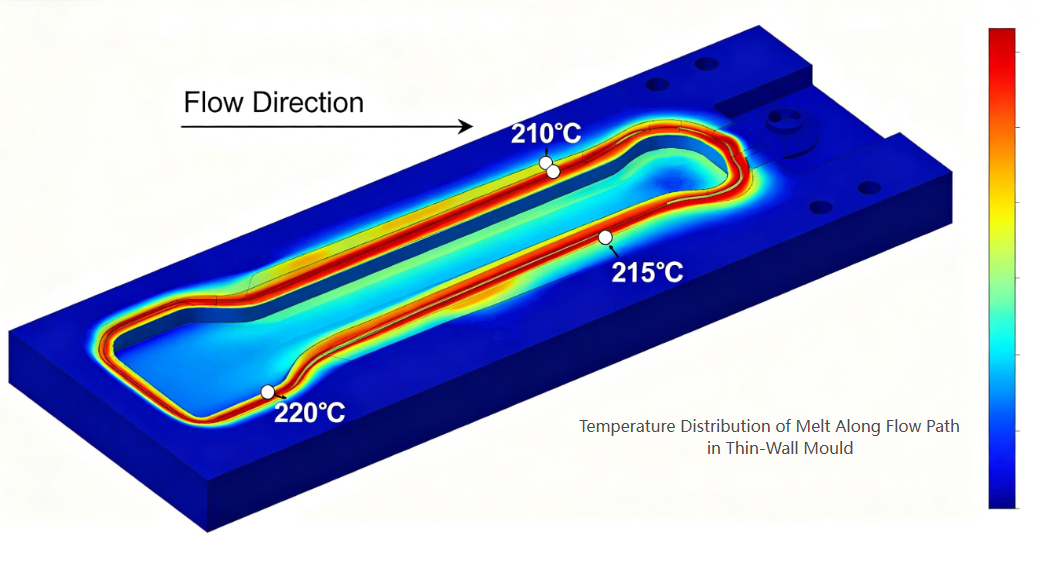
மெல்லிய சுவர் மோல்டிங்கில் சுழற்சி நேரத்தில் குளிர்ச்சி ஆதிக்கம் செலுத்துகிறது-பொதுவாக மொத்த சுழற்சியில் 60-80% ஆகும். திறமையான குளிரூட்டல் அதிக உற்பத்தித்திறனுக்கு முக்கியமாகும்.
வடிவமைப்பு கொள்கைகள்:
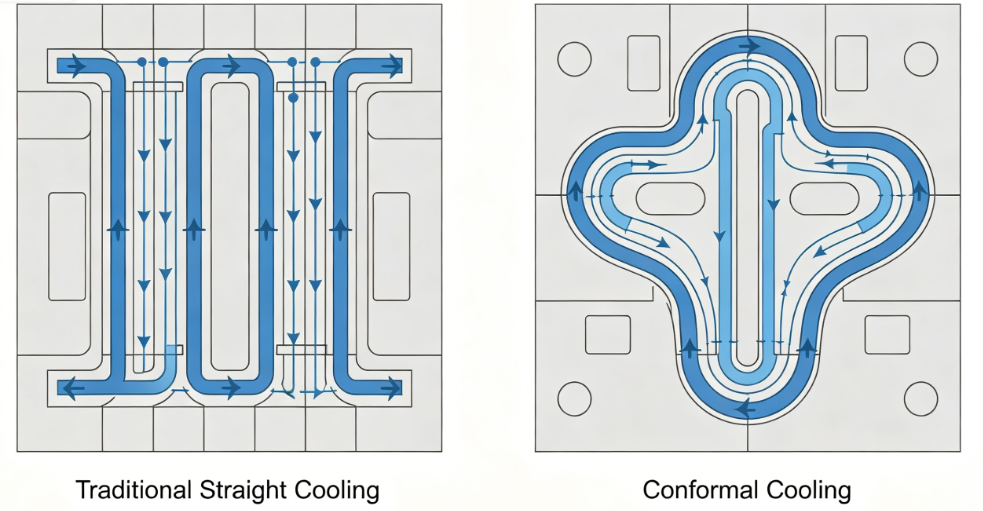
அ) சீரான குளிரூட்டல்: பாரம்பரிய நேராக துளையிடப்பட்ட குளிரூட்டும் சேனல்கள் பெரும்பாலும் குழி மேற்பரப்பில் இருந்து வெகு தொலைவில் இருக்கும். சீரான குளிரூட்டும் சேனல்கள்-பகுதியின் விளிம்பைப் பின்பற்றி-குளிரூட்டும் நேரத்தை 30-50% குறைக்கலாம். அவை பொதுவாக 3D பிரிண்டிங் அல்லது CNC மெஷினிங் மூலம் வளைந்த சேனல்கள் கொண்ட செருகல்களைப் பயன்படுத்தி உருவாக்கப்படுகின்றன.
b) குளிரூட்டும் சேனல் அளவுருக்கள்:
c) அதிக திறன் கொண்ட குளிரூட்டல்: இடம் குறைவாக உள்ள மையத்தில் பப்ளர்கள் அல்லது பேஃபிள்களைப் பயன்படுத்தவும். உயரமான கோர்களுக்கு, சுழல் குளிரூட்டும் செருகிகள் அல்லது வெப்ப குழாய்களை நிறுவவும்.
ஈ) கூலிங் சர்க்யூட் பிரிப்பு: குழி மற்றும் மையத் தகடுகளுக்கான சுயாதீன சுற்றுகள் வெவ்வேறு ஓட்ட விகிதங்கள் மற்றும் வெப்பநிலைகளை பகுதி வெளியீட்டை மேம்படுத்தவும் மற்றும் போர்பேஜைக் குறைக்கவும் அனுமதிக்கின்றன.
மெல்லிய சுவர் பாகங்கள் விறைப்புத்தன்மை குறைவாக இருக்கும் மற்றும் வெளியேற்றும் போது எளிதில் சிதைக்கப்படும். வெளியேற்ற அமைப்பு மென்மையாகவும் நம்பகமானதாகவும் இருக்க வேண்டும்.
வடிவமைப்பு பரிந்துரைகள்:
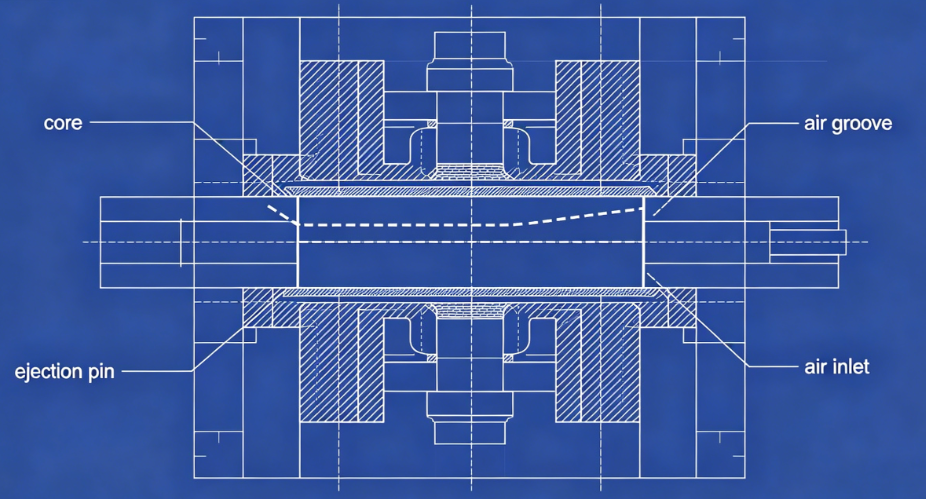
a) காற்று வெளியேற்றம்: பல மெல்லிய சுவர் கொள்கலன்களுக்கு (குறிப்பாக கோப்பைகள்), காற்று உதவி வெளியேற்றம் சிறந்தது. சுருக்கப்பட்ட காற்று (2-4 பட்டை) மையத்திற்கும் பகுதிக்கும் இடையில் மைக்ரோ பள்ளங்கள் அல்லது நுண்துளை செருகல்கள் மூலம் அறிமுகப்படுத்தப்படுகிறது, பகுதியை மையத்திலிருந்து மிதக்கிறது.
ஆ) ஸ்ட்ரிப்பர் பிளேட்: அண்டர்கட்கள் அல்லது ஆழமான பக்கச்சுவர்கள் உள்ள பகுதிகளுக்கு, மெக்கானிக்கல் ஸ்ட்ரிப்பர் பிளேட் முழு பகுதி சுற்றளவிலும் கூட வெளியேற்ற விசையை வழங்குகிறது.
c) எஜெக்டர் ஊசிகள்: பின்கள் தவிர்க்க முடியாததாக இருக்கும் போது, விலா எலும்புகள் அல்லது மறைக்கப்பட்ட பரப்புகளில் வைக்கப்பட்டுள்ள பல சிறிய விட்டம் கொண்ட ஊசிகளை (2-3 மிமீ) பயன்படுத்தவும். காணக்கூடிய அடையாளங்களை விட்டுச்செல்லும் பெரிய ஊசிகளைத் தவிர்க்கவும்.
ஈ) நேரம் அச்சு திறந்த பிறகு சிறிது குளிர்ந்த தாமதத்தைப் பயன்படுத்தவும்.
சிறந்த அச்சு கூட சரியான செயல்முறை அமைப்புகள் இல்லாமல் நல்ல பாகங்களை உருவாக்க முடியாது. மெல்லிய சுவர் மோல்டிங்கிற்கான முக்கிய அளவுருக்கள்:
|
அளவுரு |
வழக்கமான வரம்பு |
குறிப்புகள் |
|
ஊசி வேகம் |
200-500 மிமீ/வி |
உயர் வேகம் உறைவதற்கு முன் மெல்லிய பகுதிகளை நிரப்புகிறது |
|
ஊசி அழுத்தம் |
1,200–2,000 பார் |
ஓட்டம் எதிர்ப்பை கடக்க வேண்டும் |
|
உருகும் வெப்பநிலை |
190–240°C (PP), 230–280°C (PS) |
பாகுத்தன்மைக்கு உகந்ததாக்கு |
|
அச்சு வெப்பநிலை |
10-25°C (குளிர் ரன்னர்) அல்லது 30-60°C (சூடான ஓட்டப்பந்தயம்) |
சமச்சீர் குளிர்ச்சி |
|
முதுகு அழுத்தம் |
5-15 பார் |
பிளாஸ்டிக்கின் நிலைத்தன்மைக்கு |
|
குறைபாடு |
அச்சு தொடர்பான காரணம் |
தீர்வு |
|
குறுகிய காட்சிகள் |
போதுமான காற்றோட்டம் அல்லது குறைவான வாயில்கள் |
ஓட்ட முனைப்புள்ளிகளில் வென்ட்களைச் சேர்க்கவும்; பெரிய வாயில்கள் |
|
போர்பக்கம் |
சீரற்ற குளிர்ச்சி அல்லது சமநிலையற்ற நிரப்புதல் |
குளிரூட்டும் சீரான தன்மையை மேம்படுத்துதல்; சமநிலை ஓட்டப்பந்தய வீரர்கள் |
|
மூழ்கும் மதிப்பெண்கள் |
மோசமான வாயில் இடம் அல்லது போதுமான பேக்கிங் |
தடிமனான பகுதிக்கு வாயிலை மாற்றவும்; பேக்கிங் நேரத்தைச் சேர்க்கவும் |
|
கேட் வெஸ்டிஜ் மிக அதிகமாக உள்ளது |
கேட் வடிவமைப்பு முறையற்றது |
வால்வு கேட் அல்லது நீர்மூழ்கிக் கப்பல் வாயிலுக்கு மாறவும் |
|
மையத்தில் ஒட்டிக்கொண்டது |
போதுமான வரைவு அல்லது காற்று வெளியேற்றம் தோல்வி |
வரைவை அதிகரிக்கவும்; சுத்தமான காற்று பள்ளங்கள் |
|
தீக்காயங்கள் |
போதிய காற்றோட்டம் இல்லாதது |
பொருள் வரம்புகளுக்குள் துளைகளை ஆழப்படுத்தவும் |
சிhallenge: ஒரு வாடிக்கையாளருக்கு 150ml தயிர் கோப்பைகளுக்கு 48-குழிவு அச்சு தேவை (PP, 0.45mm சுவர் தடிமன், 4-வினாடி சுழற்சி, ஆண்டு20 மில்லியன் பாகங்கள் தேவை).
எடுக்கப்பட்ட நடவடிக்கைகள்:
முடிவுகள்:
மெல்லிய சுவர் பேக்கேஜிங் அச்சு தொழில்நுட்பம் ஊசி அச்சு பொறியியலின் உச்சத்தை குறிக்கிறது. அதிக குழிவுறுதல், துணை-வினாடி சுழற்சிகள் மற்றும் பூஜ்ஜிய-குறைபாடு உற்பத்தி ஆகியவற்றின் தேவைகள் அச்சு வடிவமைப்பின் ஒவ்வொரு அம்சத்தையும் அதன் வரம்பிற்குள் தள்ளுகின்றன. வெற்றிகரமான மெல்லிய சுவர் அச்சுகள் தேவை:
குழி/மைய எந்திரத்தில் துல்லியம் (±0.01mm)
Bஹாட் ரன்னர் ஃப்ளோ சேனல்களில் அலன்ஸ்
முறையான குளிரூட்டலில் செயல்திறன்
வெளியேற்ற அமைப்புகளில் நம்பகத்தன்மை
பொருள் நடத்தை மற்றும் செயல்முறை இயக்கவியல் பற்றிய புரிதல்
Fஅல்லது மேம்பட்ட வடிவமைப்பு கருவிகள் மற்றும் துல்லியமான உற்பத்தியில் முதலீடு செய்ய விரும்பும் அச்சு தயாரிப்பாளர்கள், மெல்லிய சுவர் பேக்கேஜிங் துறையானது தொழில்நுட்ப சவால் மற்றும் வணிக வளர்ச்சி ஆகிய இரண்டிலும் மிகப்பெரிய வாய்ப்புகளை வழங்குகிறது.
தொலைபேசி: +86-18957424655
கைபேசி: +86-18957424655
மின்னஞ்சல்: sale@taizhoumold.com
முகவரி:எண்.18 ஷாங்சியன் சாலை, பெய்ச்செங் தொழில்துறை மண்டலம், ஹுவாங்யான் மாவட்டம் தைஜோ நகரம், ஜெஜியாங் மாகாணம், சீனா
பதிப்புரிமை © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. அனைத்து உரிமைகளும் பாதுகாக்கப்பட்டவை.