எங்களை பின்தொடரவும்:

செய்தி
தயாரிப்புகள்

ஹை-கேவிட்டி, ஹை-ஸ்பீட் கேப் மோல்ட்ஸ்: கம்ப்ரஷன் மோல்டிங் எதிராக இன்ஜெக்ஷன் மோல்டிங்

அறிமுகம்
உலகிலேயே அதிக அளவு பிளாஸ்டிக் பொருட்களில் பாட்டில் தொப்பிகளும் அடங்கும். ஒரு பானம் அல்லது தண்ணீர் பிராண்ட் தினசரி மில்லியன் கணக்கான தொப்பிகளை உட்கொள்ளலாம். இந்த தேவையை பூர்த்தி செய்ய, அச்சு மற்றும் செயல்முறை தொழில்நுட்பங்கள் துணை-4-வினாடி சுழற்சிகளில் ஒரு அச்சுக்கு 48, 64 அல்லது 96 குழிவுகள் கொண்ட தொப்பிகளை உருவாக்க உருவாகியுள்ளன. இரண்டு மேலாதிக்க தொழில்நுட்பங்கள் இந்த இடத்தில் போட்டியிடுகின்றன: சுருக்க மோல்டிங் மற்றும் ஊசி வடிவமைத்தல். ஒவ்வொன்றுக்கும் அதன் பலம் உள்ளது, மேலும் அவற்றைப் புரிந்துகொள்வது மூடல் தொழிலுக்கு சேவை செய்யும் எந்த அச்சு தயாரிப்பாளர் அல்லது மோல்டருக்கும் முக்கியமானது.
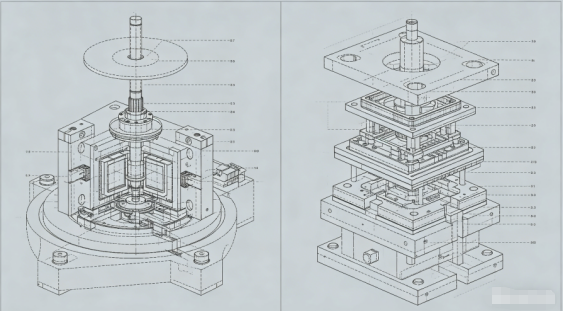
உயர் குழிவுறுதல் பேக்கேஜிங் மோல்டுகளில் பல தசாப்தங்களாக அனுபவமுள்ள ஒரு மோல்ட் டெக்னீஷியன் என்ற முறையில், இரண்டு முறைகளின் தொழில்நுட்ப நுணுக்கங்களை நான் உங்களுக்குக் காண்பிப்பேன், பின்னர் அதிவேக, அதிவேக கேவிட்டி கேப் உற்பத்தியை-ஹாட் ரன்னர் வால்வ் கேட் கண்ட்ரோல், ஹை-ஜெக்டிங், கன்ட்ரோல்-கிளுக்கிங்-ஸ்பீட்-ஐ செயல்படுத்தும் ஊசி மோல்டிங் தொழில்நுட்பங்களில் கவனம் செலுத்துவேன். நிஜ உலக 48-குழி தொப்பி அச்சு வழக்கு ஆய்வு.
1. கம்ப்ரஷன் மோல்டிங் வெர்சஸ். கேப்ஸிற்கான இன்ஜெக்ஷன் மோல்டிங்
சுருக்க மோல்டிங் செயல்முறை:
ஒரு முன் எடையுள்ள உருகிய பிளாஸ்டிக் பாரிசன் (பொதுவாக PP அல்லது HDPE) திறந்த அச்சு குழிக்குள் விடப்படுகிறது. அச்சு மூடுகிறது, தொப்பியின் வடிவத்தில் பொருளை அழுத்துகிறது. சிறிது குளிரூட்டலுக்குப் பிறகு, தொப்பி வெளியேற்றப்படுகிறது. இந்த செயல்முறை தொடர்ச்சியானது மற்றும் சுழலும் தன்மை கொண்டது: ஒரு கொணர்வியில் பல அச்சுகள் வரிசையாக திறந்து மூடப்படும்.
ஊசி மோல்டிங் செயல்முறை:
உருகிய பிளாஸ்டிக் அதிக அழுத்தத்தின் கீழ் மூடிய அச்சு குழிக்குள் செலுத்தப்படுகிறதுஒரு சூடான ரன்னர் அமைப்பு. பேக்கிங் மற்றும் குளிர்ந்த பிறகு, அச்சு திறக்கிறது மற்றும் தொப்பிகள் வெளியேற்றப்படுகின்றன. அச்சு 32, 48, 64 அல்லது அதற்கு மேற்பட்ட துவாரங்களைக் கொண்டிருக்கலாம்.

அம்சம்
சுருக்க மோல்டிங்
ஊசி மோல்டிங்
சுழற்சி நேரம்
2-4 வினாடிகள் (மிக வேகமாக)
4-8 வினாடிகள் (குழிவுறுதலைப் பொறுத்து)
குழிவுறுதல்
வரம்பற்ற (ரோட்டரி)
மெஷின் கிளாம்ப் டன்னேஜ் மற்றும் தட்டு அளவு ஆகியவற்றால் வரையறுக்கப்பட்டுள்ளது
தொப்பி வடிவமைப்பு நெகிழ்வுத்தன்மை
வரையறுக்கப்பட்ட (சமச்சீர், எளிய வடிவங்கள்)
உயர் (அண்டர்கட்கள், வாழும் கீல்கள், லைனர்கள்)
எடை நிலைத்தன்மை
சிறப்பானது (±0.3%)
வால்வு கேட் கட்டுப்பாட்டுடன் நல்லது (± 1%).
ஆரம்ப கருவி முதலீடு
மிக உயர்ந்தது (ரோட்டரி பிரஸ்)
மிதமான குழிவுறுதல் குறைகிறது
பொருள் கழிவு
குறைந்தபட்சம் (ரன்னர் இல்லை)
ஹாட் ரன்னருடன் பூஜ்ஜியமாக இருக்கலாம்
சிறந்த பயன்பாடு
எளிய, அதிக அளவு நீர்/CSD தொப்பிகள்
லைனர்களுடன் கூடிய சிக்கலான தொப்பிகள், டேம்பர்-எவிடன்ஸ் பேண்டுகள்

தீர்ப்பு:அல்ட்ரா-ஹை வால்யூமுக்கு, மிகவும் எளிமையான தொப்பிகள் (எ.கா., 28 மிமீ வாட்டர் கேப்ஸ்), கம்ப்ரஷன் மோல்டிங் ஆதிக்கம் செலுத்துகிறது. ஆனால் துல்லியம், டேம்பர்-எவிடென்ஸ் மோதிரங்கள், லைனர் ஒருங்கிணைப்பு அல்லது சிக்கலான வடிவியல் தேவைப்படும் பெரும்பாலான தொப்பிகளுக்கு, உயர் குழிவுறுதல் அச்சுகளுடன் கூடிய ஊசி மோல்டிங் விருப்பமான தேர்வாகும்.

2. கேப் மோல்டுகளில் ஹாட் ரன்னர் வால்வ் கேட் கட்டுப்பாடு

உயர் குழிவுறுதல் தொப்பி ஊசி அச்சுகளில், ஹாட் ரன்னர் இதயம். வழக்கமான திறந்த வாயில்கள் கீறல் அல்லது கசிவு ஏற்படலாம். பெரும்பாலான பான தொப்பிகளுக்கு வால்வு வாயில்கள் அவசியம்.

வால்வு வாயில்கள் எவ்வாறு வேலை செய்கின்றன:

குழி நிரப்பப்பட்டு நிரம்பிய பின் வாயிலை மூடுவதற்கு ஒரு நியூமேடிக் அல்லது ஹைட்ராலிக் ஆக்சுவேட்டட் முள் முன்னோக்கி நகர்கிறது. இது உருகுவதை சுத்தமாக துண்டித்து, குறைந்தபட்ச சாட்சி அடையாளத்தை விட்டுச்செல்கிறது.

உயர் குழிவுறுதல் தொப்பி அச்சுகளுக்கான முக்கிய தேவைகள்:


  • தொடர் வால்வு கேட்டிங்:48 துவாரங்கள் அல்லது அதற்கு மேற்பட்ட அச்சுகளுக்கு, அனைத்து வாயில்களையும் ஒரே நேரத்தில் திறப்பது பன்மடங்கு அழுத்தம் விநியோகம் காரணமாக சமநிலையற்ற நிரப்புதலை உருவாக்குகிறது. தொடர்ச்சியான திறப்பு (மண்டலங்கள் மூலம்) ஓட்டத்தை சமநிலைப்படுத்துகிறது மற்றும் அழுத்தம் கூர்முனைகளை குறைக்கிறது.
  • பின் முனை வடிவமைப்பு:வால்வு முள் முனை வடிவவியல் (பிளாட், கூம்பு அல்லது கோளமானது) கேட் மார்க் அளவு மற்றும் சீல் நம்பகத்தன்மையை பாதிக்கிறது. அழுத்தத்தை வைத்திருக்க வேண்டிய கார்பனேற்றப்பட்ட குளிர்பானம் (CSD) தொப்பிகளுக்கு, சரியாக சீல் செய்யப்பட்ட வாயில் முக்கியமானது.
  • எதிர்ப்பை அணியுங்கள்:வால்வு ஊசிகளும் புஷிங்களும் மில்லியன் கணக்கான சுழற்சிகளை அனுபவிக்கின்றன. அவை அணிய-எதிர்ப்புப் பொருட்களிலிருந்து (எ.கா., டங்ஸ்டன் கார்பைடு பூசப்பட்ட துருப்பிடிக்காத எஃகு) மற்றும் துல்லியமான அனுமதி (0.01-0.02 மிமீ) கொண்டிருக்க வேண்டும்.
  • Tஎம்பரேச்சர் கட்டுப்பாடு:உறைதல் அல்லது உருகும் சிதைவைத் தடுக்க ஒவ்வொரு முனையிலும் சுயாதீனமான தெர்மோகப்பிள் மற்றும் ஹீட்டர் இருக்க வேண்டும்.

உதவிக்குறிப்பு: உட்புற லைனர்களைக் கொண்ட தொப்பிகளுக்கு (எ.கா., சாறு தொப்பிகளுக்கான ஆக்ஸிஜன்-தடை லைனர்கள்), வால்வு கேட்கள் பெரும்பாலும் தொப்பி குழிக்குள் (துணை-கேட்) இடங்களை மறைக்க வைக்கப்படுகின்றன.

3. அதிவேக வெளியேற்றம்: மெக்கானிக்கல் vs. நியூமேடிக்

4-வினாடி சுழற்சியில், வெளியேற்றம் வேகமாகவும் முற்றிலும் நம்பகமானதாகவும் இருக்க வேண்டும். தொப்பி அச்சுகளில் இரண்டு முக்கிய முறைகள் பயன்படுத்தப்படுகின்றன:

இயந்திர வெளியேற்றம் (ஸ்ட்ரிப்பர் தட்டு):

ஒரு ஸ்பிரிங்-லோடட் ஸ்ட்ரிப்பர் பிளேட் மையத்தைச் சுற்றி உள்ளது. அச்சு திறக்கும் போது, ​​ஸ்ட்ரிப்பர் பிளேட் மையத்துடன் ஒப்பிடும்போது முன்னோக்கி தள்ளப்பட்டு, தொப்பியை அகற்றும். இது எளிமையானது மற்றும் வலுவானது, ஆனால் திரும்பும் பக்கவாதம் ஒரு வினாடியின் ஒரு பகுதியை சேர்க்கிறது.

நியூமேடிக் வெளியேற்றம் (காற்று வெடிப்பு):

சுருக்கப்பட்ட காற்று (3-6 பார்) மையத்தின் வழியாக இயக்கப்படுகிறது, தொப்பியை வீசுகிறது. இது மிகவும் வேகமானது மற்றும் மென்மையானது, ஆனால் சரியான மைய சீல் தேவைப்படுகிறது மற்றும் சத்தமாக இருக்கும்.

உயர் குழிவுறுதல் தொப்பி அச்சுகளுக்கான வழக்கமான நடைமுறை:

ஒரு குறுகிய ஸ்ட்ரிப்பர் பிளேட் இயக்கத்தை (2-3 மிமீ) இணைத்து, மையத்திலிருந்து தொப்பியை உயர்த்தவும், அதைத் தொடர்ந்து காற்று வெடிப்பைத் தெளிவுபடுத்தவும். ஸ்ட்ரிப்பர் பிளேட், தொப்பியை மையத்தில் இருந்து சமமாக உடைப்பதை உறுதி செய்கிறது, அதே நேரத்தில் காற்று மூடியின் சீல் மேற்பரப்பைத் தொடாமல் வெளியேற்றத்தை நிறைவு செய்கிறது.

வெளியேற்ற நேரம்:நிலையான பாதியுடன் மோதுவதைத் தவிர்க்க, அச்சு முழுவதுமாகத் திறந்த பிறகு வெளியேற்றும் பக்கவாதம் நிகழ வேண்டும். மேம்பட்ட அச்சுகள் துல்லியமான நேரத்திற்கு கேம்-ஆக்சுவேட்டட் அல்லது சர்வோ-டிரைன் ஸ்ட்ரிப்பர் பிளேட்களைப் பயன்படுத்துகின்றன.

4. கேப் மோல்டுகளுக்கான கூலிங் ஆப்டிமைசேஷன்

குளிரூட்டல் சுழற்சி நேரத்தில் 60-80% பயன்படுத்துகிறது. உயர்-குழிவுறுதல் தொப்பி அச்சுகளில், திறமையான குளிர்ச்சியானது துணை-5-வினாடி சுழற்சிகளை அடைவதற்கான திறவுகோலாகும்.

மைய குளிர்ச்சி:கோர் முள் பொதுவாக வெப்பமான பகுதியாகும். மையத்தில் உள்ள பாரம்பரிய நேரான குளிரூட்டும் சேனல்கள் திறனற்றவை.

சிறந்த முறைகள் அடங்கும்:குமிழிகள் (சுழற்சி குழாய் செருகல்கள்): குளிரூட்டியானது ஒரு சிறிய குழாயிலிருந்து மையத்தின் அடிப்பகுதிக்கு பாய்ந்து, வெப்பத்தைப் பிரித்தெடுக்கும் வளையத்தின் வழியாகத் திரும்புகிறது.

சுழல் குளிரூட்டும் செருகல்கள்:ஒரு ஹெலிகல் பள்ளம் மையச் செருகலில் இயந்திரமயமாக்கப்பட்டு, அதிகபட்ச மேற்பரப்பு தொடர்புக்கு ஒரு சுழல் ஓட்டப் பாதையை உருவாக்குகிறது.

கன்ஃபார்மல் கூலிங் (3டி அச்சிடப்பட்ட செருகல்கள்): சிக்கலான கோர்களுக்கு, கன்ஃபார்மல் சேனல்களுடன் கூடிய சேர்க்கையுடன் தயாரிக்கப்பட்ட செருகல்கள் குளிரூட்டும் நேரத்தை 30-40% குறைக்கலாம்.

குழி குளிர்ச்சி:குழி பாதிக்கு ஆக்கிரமிப்பு குளிர்ச்சியும் தேவை. குழி மேற்பரப்புக்கு (1.5-2.5 மிமீ தூரம்) முடிந்தவரை நெருக்கமாக குமிழ்கள் அல்லது நேரான சேனல்களைப் பயன்படுத்தவும்.

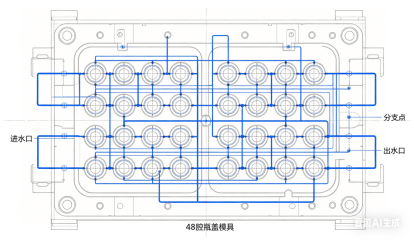
குளிரூட்டி ஓட்டம்:அனைத்து சேனல்களிலும் கொந்தளிப்பான ஓட்டத்தை (ரெனால்ட்ஸ் எண் > 5,000) உறுதி செய்யவும். அழுத்தம் வீழ்ச்சியைக் கணக்கிடுங்கள்; 48-குழிவு அச்சு அதிக ஓட்ட விகிதத்தை பராமரிக்க இணையாக பல குளிரூட்டும் சுற்றுகள் தேவைப்படலாம்.

குளிரூட்டும் சுற்று பிரிப்பு:உயரமான தொப்பிகளுக்கு (எ.கா., ஸ்போர்ட்ஸ் கேப்ஸ்), மையத்தின் மேல் மற்றும் கீழ் பகுதிகளுக்கு தனித்தனி சுற்றுகள் முட்டையை அகற்றும்.


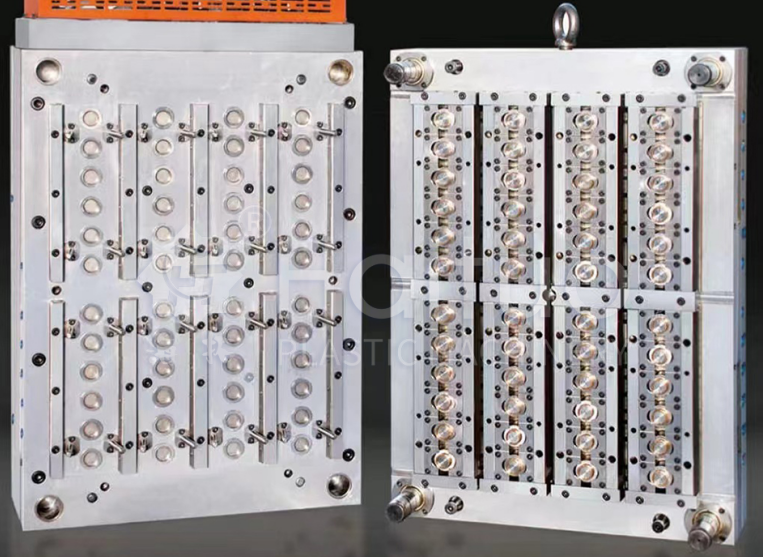
5. கேஸ் ஸ்டடி: 48‑கேவிட்டி கார்பனேட்டட் சாஃப்ட் டிரிங்க் கேப் மோல்டு

சவால்:ஒரு பெரிய பான நிறுவனத்திற்கு 28mm PCO 1881 CSD தொப்பிகளுக்கு (கார்பனேற்றப்பட்ட குளிர்பானங்கள்) அச்சு தேவைப்பட்டது. இலக்கு சுழற்சி: 4.2 வினாடிகள். ஆண்டு அளவு: 80 மில்லியன் தொப்பிகள். பொருள்: பிபி + 5% ஆன்டிஸ்டேடிக் ஏஜென்ட்.

வடிவமைப்பு அணுகுமுறை:


  • குழிவுறுதல்:6×8 அமைப்பில் 48 குழிவுகள் அமைக்கப்பட்டுள்ளன. மோல்ட் பேஸ்: தகடு விலகலைத் தடுக்க ஒவ்வொரு குழியின் கீழும் ஆதரவுத் தூண்களுடன் கூடிய அதிக வலிமை கொண்ட எஃகு (1.2738).
  • ஹாட் ரன்னர்:48 வால்வு கேட் முனைகள், மண்டலம்-வரிசைப்படுத்தப்பட்ட திறப்பு (16 துவாரங்களின் 3 மண்டலங்கள்). மேனிஃபோல்ட் ஃப்ளோ சேனல்கள் 2% விலகலுக்குள் கணினி-சமநிலை.
  • குளிர்ச்சி:கோர் பின்கள் விரைவான வெப்பப் பிரித்தலுக்கு சுழல் குளிரூட்டும் செருகிகளை (செப்பு அலாய்) பயன்படுத்தியது. குழி பக்கமானது குமிழிகளைப் பயன்படுத்தியது. ஒவ்வொரு குழியும் சீரான தன்மையை உறுதிப்படுத்த அதன் சொந்த குளிரூட்டும் சுற்று இருந்தது.
  • வெளியேற்றம்:0.5 மிமீ ஆரம்ப பக்கவாதம் + நேரமான காற்று வெடிப்பு (4 பார்) கொண்ட ஸ்ட்ரிப்பர் பிளேட். 5 மில்லியன் சுழற்சிகளுக்காக வடிவமைக்கப்பட்ட எஜெக்டர் ரிட்டர்ன் ஸ்பிரிங்ஸ்.
  • பொருட்கள்:மைய ஊசிகள்: H13 நைட்ரைடு 65 HRC மேற்பரப்பு கடினத்தன்மை; குழி செருகல்கள்: கார்பனைஸ் செய்யப்பட்ட வாயுவிலிருந்து அரிப்பு எதிர்ப்பிற்கான S136 துருப்பிடிக்காதது.


சோதனைக்குப் பிறகு முடிவுகள்:

  • அடையப்பட்ட சுழற்சி நேரம்:4.0 வினாடிகள் (இலக்கை விட சிறந்தது)
  • தொப்பிகளின் எடை மாறுபாடு:± 0.2%
  • நுழைவு வாயில்:0.05mm க்கும் குறைவானது, அழுத்த சோதனையில் கசிவுகள் இல்லை (கேப்ஸ் வைத்திருக்கும் 4 பார் CO₂)
  • குளிரூட்டும் நேரம்:1.9 வினாடிகள் (மொத்த சுழற்சியில் 45%) முதல் திட்டமிடப்பட்ட தடுப்பு பராமரிப்புக்கு முன் அச்சு 5 மில்லியன் தொப்பிகளை உற்பத்தி செய்தது

கற்றுக்கொண்ட பாடங்கள்:கோர்களில் சுழல் குளிரூட்டல் மற்றும் தொடர் வால்வு கேட்டிங் ஆகியவற்றின் கலவை முக்கியமானது. வாடிக்கையாளர் பின்னர் ஒரே மாதிரியான இரண்டாவது அச்சுக்கு ஆர்டர் செய்தார், மேலும் இரண்டு இயந்திரங்களிலும் ஒரு நிமிடத்திற்கு மொத்தம் 2,500 கேப்களை உற்பத்தி செய்யும்.

6. உயர் குழிவுறுதல் தொப்பி மோல்டுகளுக்கான பராமரிப்பு பரிசீலனைகள்

அதிக வேகத்தில் இயங்கும் உயர் குழிவுறுதல் அச்சுகளுக்கு கடுமையான பராமரிப்பு தேவைப்படுகிறது:

  • வால்வு முள் சுத்தம்:ஒவ்வொரு 500,000 சுழற்சிகளிலும், வால்வு ஊசிகள் மற்றும் புஷிங்கள் கார்பன் வைப்புகளிலிருந்து சுத்தம் செய்யப்பட வேண்டும். மென்மையான பித்தளை தூரிகை மற்றும் கரைப்பான் பயன்படுத்தவும்.
  • குளிரூட்டும் சேனல் இறக்கம்:அளவிலான உருவாக்கம் குளிரூட்டும் திறனைக் குறைக்கிறது. ஒவ்வொரு 1 மில்லியன் சுழற்சிகளுக்கும் இரசாயன நீக்கம் செய்யவும்.
  • எஜெக்டர் சிஸ்டம் லூப்ரிகேஷன்:ஸ்ட்ரிப்பர் தட்டு வழிகாட்டிகள் மற்றும் காற்று வால்வுகளுக்கு வழக்கமான உயவு மற்றும் முத்திரை மாற்றுதல் தேவை.
  • சூடான ரன்னர் ஹீட்டர் சோதனை:ஒவ்வொரு அச்சு இழுப்பிலும் ஒவ்வொரு ஹீட்டரின் எதிர்ப்பை அளவிடவும்.
  • தடுப்பு அட்டவணை:3 மில்லியன் சுழற்சிகளுக்குப் பிறகு, அனைத்து உடைகள் பாகங்களையும் (வால்வு ஊசிகள், புஷிங்ஸ், ஸ்பிரிங்ஸ்) மாற்றவும்.

முடிவுரை

உயர்-குழி, அதிவேக தொப்பி அச்சுகள் ஊசி வடிவத்தின் வரம்புகளைத் தள்ளும் பொறியியல் அற்புதங்கள். நீங்கள் சுருக்க அல்லது ஊசியைத் தேர்வு செய்வது உங்கள் அளவு, தொப்பி சிக்கலான தன்மை மற்றும் முதலீட்டுத் திறனைப் பொறுத்தது. உட்செலுத்தப்பட்ட தொப்பிகளுக்கு, வெற்றி மூன்று தூண்களில் உள்ளது:

  • வால்வு கேட் ஹாட் ரன்னர்ஸ்தொடர் கட்டுப்பாடு மற்றும் அணிய-எதிர்ப்பு பொருட்களுடன்.
  • அதிவேக வெளியேற்றம்ஸ்ட்ரிப்பர் பிளேட் மற்றும் ஏர் பிளாஸ்ட் ஆகியவற்றை இணைத்தல்.
  • உகந்த குளிர்ச்சிகுமிழிகள், சுழல் செருகல்கள் அல்லது இணக்கமான வடிவமைப்புகளைப் பயன்படுத்துதல்.

48-கேவிட்டி சிஎஸ்டி கேப் மோல்ட் கேஸ், முறையான வடிவமைப்பு மற்றும் துல்லியமான உற்பத்தியுடன், இன்ஜெக்ஷன் மோல்டிங், அதிக வடிவமைப்பு நெகிழ்வுத்தன்மையை வழங்கும் அதே வேளையில் வேகத்தில் சுருக்க மோல்டிங்கிற்கு போட்டியாக இருக்கும் என்பதைக் காட்டுகிறது.

ஒரு மோல்ட் தயாரிப்பாளராக, இந்தத் தொழில்நுட்பங்களில் தேர்ச்சி பெறுவது, எங்கள் தொழில்துறையின் மிகவும் தேவைப்படும் மற்றும் வெகுமதியளிக்கும் பிரிவுகளில் ஒன்றான, அதிக அளவு மூடல் சந்தைக்கான கதவுகளைத் திறக்கும்.

தொடர்புடைய செய்திகள்
எனக்கு ஒரு செய்தி அனுப்பு
செய்தி பரிந்துரைகள்
X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள். தனியுரிமைக் கொள்கை
நிராகரிக்கவும்ஏற்றுக்கொள்