எங்களை பின்தொடரவும்:

செய்தி
தயாரிப்புகள்

ஊசி மோல்டிங் குறைபாடுகள் மற்றும் அச்சுகளுக்கு இடையிலான உறவு

அறிமுகம்

        ஊசி மோல்டிங் குறைபாடுகள் பெரும்பாலும் வெறுப்பாக இருக்கும். ஒரு பகுதி சிங்க்கள், வார்பேஜ், பர்ன் மார்க்ஸ் அல்லது ஷார்ட் ஷாட்களுடன் வெளியே வரும்போது, ​​பல உற்பத்தி மேலாளர்களின் முதல் எதிர்வினை இயந்திர அளவுருக்கள்-வெப்பநிலை, அழுத்தம், ஊசி வேகம் அல்லது குளிரூட்டும் நேரம் ஆகியவற்றை சரிசெய்வதாகும். சில சமயங்களில் இந்த சரிசெய்தல்கள் உதவினாலும், மூல காரணம் பெரும்பாலும் ஆழமாக உள்ளது: அச்சிலேயே உள்ளது.

        அனுபவம் வாய்ந்த அச்சு தொழில்நுட்ப வல்லுநராக, அளவுரு டியூனிங்கில் வாரங்கள் வீணடிக்கப்பட்ட எண்ணற்ற நிகழ்வுகளை நான் கண்டிருக்கிறேன், அச்சு வடிவமைப்பே உண்மையான குற்றவாளி என்பதைக் கண்டேன். உண்மை என்னவென்றால்,நன்கு வடிவமைக்கப்பட்ட அச்சு ஒரு பரந்த செயலாக்க சாளரத்துடன் கூட தரமான பாகங்களை உருவாக்க முடியும்; மோசமாக வடிவமைக்கப்பட்ட அச்சு, இயந்திரம் எவ்வளவு நேர்த்தியாக இருந்தாலும் சீரான தரத்தை உருவாக்காது.

        இந்த கட்டுரை பொதுவான ஊசி வடிவ குறைபாடுகளின் அச்சு தொடர்பான காரணங்களில் கவனம் செலுத்துகிறது. இந்த உறவுகளைப் புரிந்துகொள்வது, மோல்ட் தயாரிப்பாளர்கள் மற்றும் ஊசி மோல்டர்கள் மிகவும் திறம்பட ஒத்துழைக்க அனுமதிக்கிறது - தற்காலிகத் திருத்தங்களைப் பயன்படுத்துவதற்குப் பதிலாக மூலத்தில் உள்ள சிக்கல்களைத் தீர்க்கிறது.

1. குறுகிய காட்சிகள் (முழுமையற்ற நிரப்புதல்)

        அது என்ன தெரிகிறது: அச்சு குழி முழுமையாக நிரப்பப்படவில்லை; பகுதி விளிம்புகள் காணவில்லை அல்லது வட்டமானது.

        பூஞ்சை தொடர்பான காரணங்கள்:

  • குறைவான வாயில்கள் அல்லது ஓட்டப்பந்தயங்கள்: கட்டுப்படுத்தப்பட்ட ஓட்டப் பாதைகள் அழுத்தம் வீழ்ச்சியை அதிகரிக்கின்றன, குழி முனைகளை அடைவதைத் தடுக்கின்றன.
  • மோசமான வாயில் இருப்பிடம்: மெல்லிய பகுதிகளிலிருந்து வெகு தொலைவில் அல்லது நீண்ட ஓட்டப் பாதைகளின் முடிவில் வைக்கப்பட்டுள்ள வாயில்கள் முன்கூட்டியே முடக்கத்தை ஏற்படுத்துகின்றன.
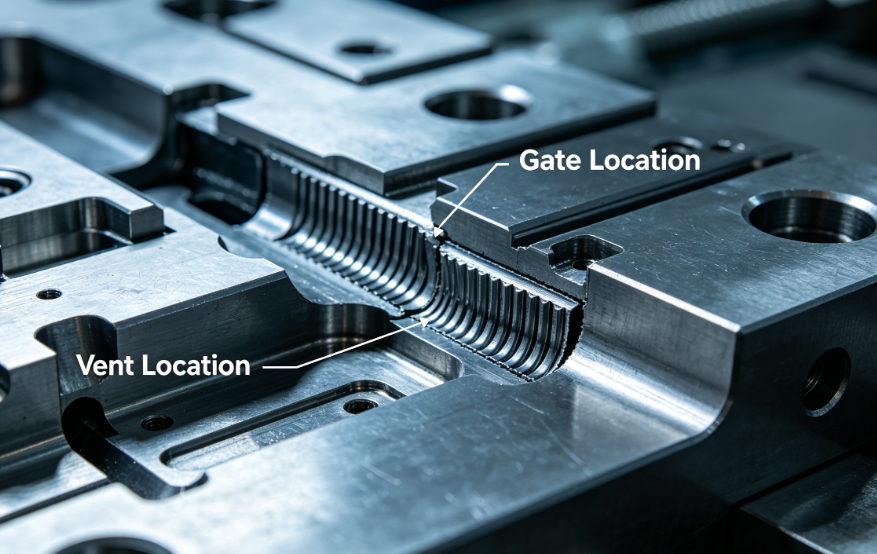
  • போதிய காற்றோட்டம் இல்லாதது: சிக்கிய காற்று அழுத்தி உருகுவதைத் தடுக்கிறது.
  • மெல்லிய பெயரளவு சுவர் வடிவமைப்பு: பொருளுக்கு குறைந்தபட்ச பரிந்துரைக்கப்பட்ட தடிமன் கீழே.
  • குளிர் நத்தைகள்: குளிர்ந்த ஸ்லக் கிணறு இல்லாததால், குளிரூட்டப்பட்ட பொருள் வாயிலைத் தடுக்கிறது.

       தீர்வுகள்:

  • கேட் மற்றும் ரன்னர் விட்டம் அதிகரிக்கவும் (சரிபார்க்க அச்சு ஓட்டம் பகுப்பாய்வு பயன்படுத்தவும்).
  • நிரப்புவதற்கு கடினமான பகுதிகளுக்கு அருகில் வாயில்களை இடமாற்றவும்.
  • துவாரங்களைச் சேர்க்கவும் அல்லது ஆழப்படுத்தவும் (வழக்கமான ஆழம்: பொருளைப் பொறுத்து 0.02-0.05 மிமீ).
  • தயாரிப்பு வடிவமைப்பாளருடன் சுவர் தடிமன் மதிப்பாய்வு செய்யவும்.
  • ரன்னர் முனைகளிலும் எதிர் வாயில்களிலும் குளிர் ஸ்லக் கிணறுகளைச் சேர்க்கவும்.

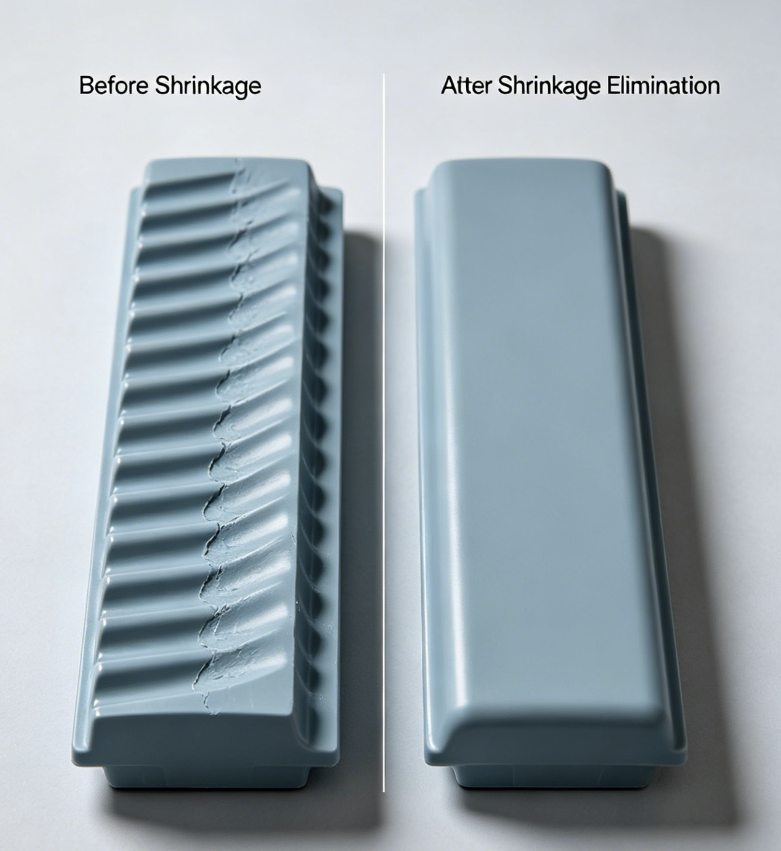
2. சிங்க் மார்க்ஸ்

        அது என்ன தெரிகிறது: மேற்பரப்பு தாழ்வுகள், பொதுவாக தடிமனான விலா எலும்புகள் அல்லது முதலாளிகளுக்கு மேல்.

        பூஞ்சை தொடர்பான காரணங்கள்:

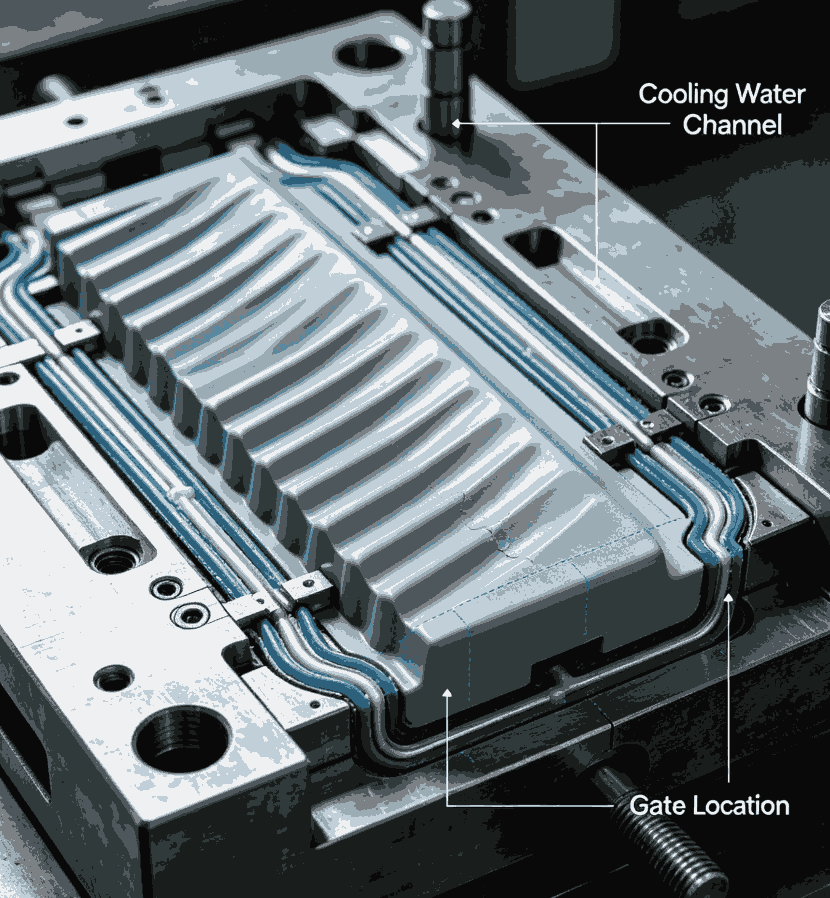
  • தடிமனான பிரிவுகளில் போதுமான குளிர்ச்சி இல்லை:போதிய குளிரூட்டும் சேனலை வைப்பது, மையப் பொருளை தோலை விட அதிகமாக சுருங்க அனுமதிக்கிறது.
  • சிறிய வாயில்கள்:முன்கூட்டிய கேட் முடக்கம் தடிமனான பகுதியை அடைவதைத் தடுக்கிறது.
  • மோசமான வாயில் இடம்:தடிமனான பகுதியிலிருந்து கேட் வெகு தொலைவில் இருப்பதால், அதை அடைவதற்கு முன்பே பேக்கிங் அழுத்தம் இழக்கப்படுகிறது.
  • விலா எலும்பு/அடித்தடி தடிமன் விகிதக் கட்டுப்பாடு இல்லாமை:பெயரளவு சுவரின் 60%க்கு மேல் விலா தடிமன்.

        தீர்வுகள்:

  • தடிமனான பகுதிகளுக்கு அருகில் குளிரூட்டும் சேனல்களை வைக்கவும்; தடைகள் அல்லது குமிழ்கள் கருதுகின்றனர்.
  • வாயிலை பெரிதாக்கவும் அல்லது பெரிய கேட் வகைக்கு மாறவும் (விசிறி கேட், டன்னல் கேட்).
  • தடிமனான பகுதிக்கு அருகில் வாயிலை மாற்றவும்.
  • பெயரளவு சுவரில் 40-60% விலா எலும்பு தடிமன் குறைக்கவும் (வடிவமைப்பு மாற்றம், ஆனால் அச்சு இடமளிக்க வேண்டும்).

3. வார்பேஜ் (பகுதி சிதைவு)

        அது எப்படி இருக்கும்:வெளியேற்றப்பட்ட பிறகு பகுதி முறுக்கப்பட்ட, குனிந்த அல்லது சீரற்றதாக இருக்கும்.

        பூஞ்சை தொடர்பான காரணங்கள்:

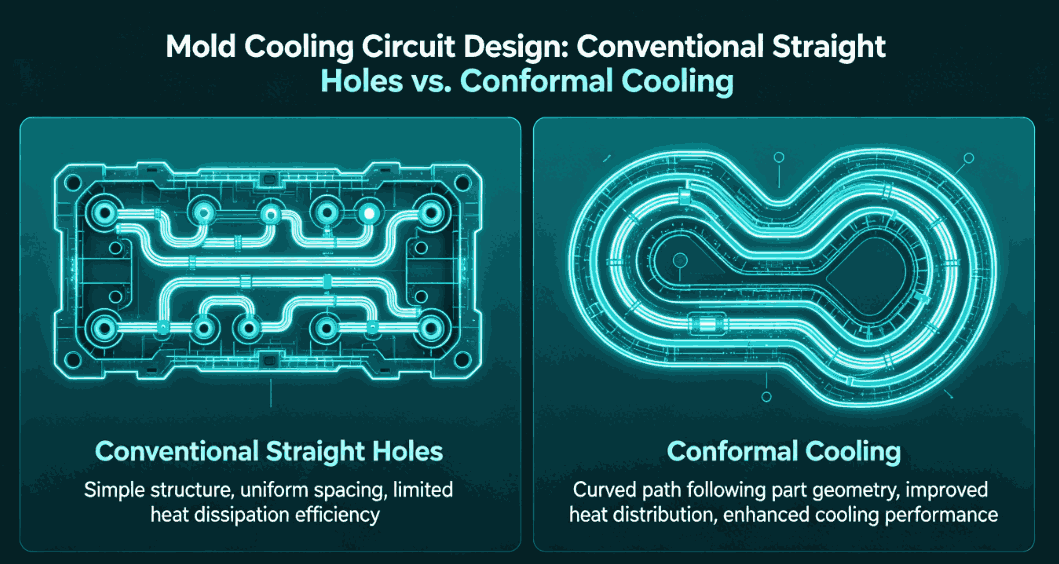
  • சீரற்ற குளிர்ச்சி:குழி முழுவதும் அச்சு வெப்பநிலையில் வேறுபாடுகள் வேறுபட்ட சுருக்கத்தை ஏற்படுத்துகின்றன.
  • தவறான வெளியேற்ற வடிவமைப்பு:எஜெக்டர் ஊசிகள் சீரற்ற அல்லது மெல்லிய பிரிவுகளில் தள்ளும்.
  • சமநிலையற்ற ரன்னர் அமைப்பு:பல குழி அச்சுகளில், சமமற்ற நிரப்புதல் வெவ்வேறு எஞ்சிய அழுத்தங்களுக்கு வழிவகுக்கிறது.
  • போதுமான வரைவு கோணம்:உயர் வெளியேற்ற சக்திகள் பகுதியை சிதைக்கின்றன.
  • கேட் தூண்டப்பட்ட நோக்குநிலை:மெல்லிய பிரிவுகளில் அல்லது பகுதி மையத்தில் வைக்கப்படும் வாயில்கள் குளிர்ச்சியின் போது சிதைக்கும் மூலக்கூறு நோக்குநிலையை ஏற்படுத்துகின்றன.

        தீர்வுகள்:

  • கூலிங் சர்க்யூட் தளவமைப்பை மேம்படுத்தவும்: சிக்கலான வடிவவியலுக்கு கன்ஃபார்மல் கூலிங் பயன்படுத்தவும்.
  • இருப்பு எஜெக்டர் முள் இடம்; மெல்லிய பிரிவுகளில் பெரிய அல்லது அதிக ஊசிகளைப் பயன்படுத்தவும்.
  • இயற்கையாகவே சீரான ஓட்டப்பந்தய வீரர்களை வடிவமைக்கவும் (ஒவ்வொரு குழிக்கும் சம ஓட்ட நீளம்).
  • வரைவு கோணத்தை அதிகரிக்கவும் (பெரும்பாலான பொருட்களுக்கு 1-2°, கடினமான மேற்பரப்புகளுக்கு 3-5°).
  • தடிமனான பிரிவுகளில் வாயில்களைக் கண்டறியவும் அல்லது பல வாயில்களைப் பயன்படுத்தவும்.


4. பர்ன் மார்க்ஸ் / மின்கடத்தா வெப்பமாக்கல்

        அது எப்படி இருக்கும்:பொதுவாக ஓட்டத்தின் முடிவில் அல்லது ஆழமான விலா எலும்புகளில் பழுப்பு அல்லது கறுப்பு ஸ்கார்ச் மதிப்பெண்கள்.

        பூஞ்சை தொடர்பான காரணங்கள்:

  • போதுமான காற்றோட்டம் இல்லை:குருட்டுப் பைகளில் அல்லது ஓட்ட முனைகளில் சிக்கிய காற்று சுருக்கப்பட்டு வெப்பமடைந்து, பாலிமரை சிதைக்கிறது.
  • துவாரங்கள் மிகவும் ஆழமற்றவை அல்லது தடுக்கப்பட்டுள்ளன:வாயு விரைவாக வெளியேற முடியாது.
  • மோசமான பிரித்தல் வரி வென்ட் வடிவமைப்பு:நிரப்ப வேண்டிய கடைசி இடத்தில் துவாரங்கள் இல்லை.

        தீர்வுகள்:

  • அனைத்து ஓட்டப் பாதை இறுதிப்புள்ளிகளிலும் ஆழமான விலா எலும்புகளின் அடிப்பகுதிகளிலும் வென்ட்களைச் சேர்க்கவும்.
  • பொருளுக்கு பொருத்தமான வென்ட் ஆழத்தைப் பயன்படுத்தவும் (எ.கா., பிபிக்கு 0.02 மிமீ, பிசிக்கு 0.01 மிமீ).
  • தீவிர வென்டிங் தேவைகளுக்கு நுண்துளை (சின்டர்) எஃகு செருகிகளைப் பயன்படுத்துவதைக் கவனியுங்கள்.
  • வென்டிங் பள்ளங்களுடன் எஜெக்டர் ஊசிகளைச் சேர்க்கவும்.

5. ஃபிளாஷ் (பர்ஸ்)

        அது எப்படி இருக்கும்:பிரிக்கும் கோட்டில் மெல்லிய அதிகப்படியான பிளாஸ்டிக், எஜெக்டர் பின் துளைகள் அல்லது ஸ்லைடர் ஷட்ஆஃப்கள்.

       பூஞ்சை தொடர்பான காரணங்கள்:

  • திட்டமிடப்பட்ட பகுதிக்கு போதுமான கிளாம்ப் டன்னேஜ் இல்லை: அச்சு இயந்திரத்திற்கு மிகவும் பெரியது, ஆனால் பிரித்தல் கோடு ஒருமைப்பாடு மோசமாக இருந்தால் அச்சு தானே ஒரு காரணமாக இருக்கலாம்.
  • தேய்ந்த அல்லது சேதமடைந்த பிரித்தல் வரி: முந்தைய சேதம் அல்லது உடைகள் பிளாஸ்டிக் தப்பிக்க அனுமதிக்கிறது.
  • போதிய அச்சு விறைப்பு: அச்சு தட்டுகள் ஊசி அழுத்தத்தின் கீழ் வளைந்து, இடைவெளிகளைத் திறக்கும்.
  • தவறான வென்ட் ஆழம்: மிக ஆழமான வென்ட்கள் ஃபிளாஷ் சேனல்களாக செயல்படுகின்றன.
  • ஸ்லைடர்கள் அல்லது செருகல்களின் மோசமான பொருத்தம்: பணிநிறுத்தம் பரப்புகளில் இடைவெளிகள்.

       தீர்வுகள்:

  • பிரித்தல் வரி மேற்பரப்புகளை சரிசெய்தல் அல்லது மீண்டும் வெட்டுதல்.
  • வளைவதைத் தடுக்க குழி தட்டுக்குப் பின்னால் ஆதரவுத் தூண்களைச் சேர்க்கவும். துவாரங்கள் சரியான ஆழத்திற்கு வெட்டப்படுவதை உறுதிசெய்யவும் (பொதுவாக 0.02-0.05 மிமீ, அதைத் தொடர்ந்து 0.5-1.0 மிமீ நிவாரணம்).
  • முறையான கோணங்கள் மற்றும் பொருத்தங்களுடன் மீண்டும் இயந்திர மூடல் மேற்பரப்புகள்.

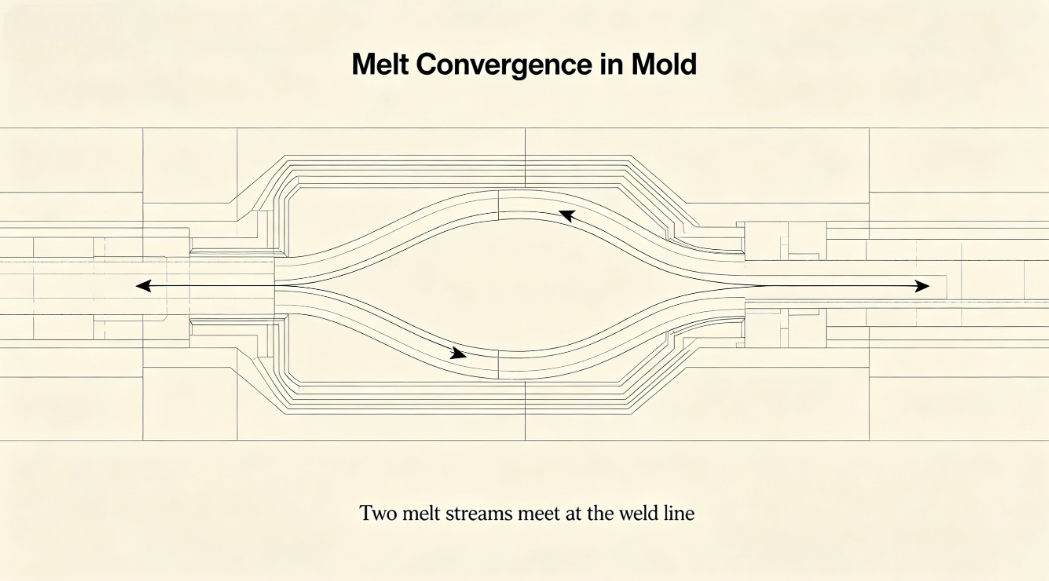
6. வெல்ட் கோடுகள் (நிட் கோடுகள்)

        அது எப்படி இருக்கும்:இரண்டு ஓட்ட முனைகள் சந்திக்கும் காணக்கூடிய கோடுகள்; பெரும்பாலும் பலவீனம் சேர்ந்து.

       பூஞ்சை தொடர்பான காரணங்கள்:

  • பல வாயில்கள் ஓட்ட முனைகளை ஒன்றிணைக்கும்:பல வாயில் வடிவமைப்புகளுக்கு உள்ளார்ந்தவை.
  • குழியில் உள்ள தடைகள்:ஓட்டத்தைப் பிரிக்கும் கோர்கள், செருகல்கள் அல்லது விலா எலும்புகள்.
  • குளிர் உருகும் முனைகள்:மோசமான கேட் வடிவமைப்பு அல்லது குளிர் ஸ்லக் கிணறுகள் போதுமானதாக இல்லை.
  • வெல்ட் லைன் இடத்தில் போதுமான காற்றோட்டம் இல்லை:சிக்கிய காற்று மூலக்கூறு சிக்கலைத் தடுக்கிறது.

        தீர்வுகள்:

  • வெல்ட் லைன்களை முக்கியமான பகுதிகளுக்கு நகர்த்துவதற்கு வாயில்களை இடமாற்றம் செய்யவும்.
  • கேட் அளவை அதிகரிக்கவும் அல்லது வேறு கேட் வகைக்கு மாறவும் (எ.கா., ஃபேன் கேட்).
  • வெல்ட் லைன் இடத்தில் ஒரு வென்டிங் பாக்கெட்டைச் சேர்க்கவும்.
  • வெல்ட் கோடுகளை அகற்ற, தொடர்ச்சியான வால்வு கேட்டிங் கொண்ட ஹாட் ரன்னரைப் பயன்படுத்தவும்.

7. மேற்பரப்பு குறைபாடுகள்: ஃப்ளோ மார்க்ஸ், ஸ்ப்ளே மற்றும் ஹேஸ்

        அவை எப்படி இருக்கும்:பகுதி மேற்பரப்பில் கோடுகள், அலை அலையான வடிவங்கள் அல்லது மந்தமான பகுதிகள்.

       பூஞ்சை தொடர்பான காரணங்கள்:

  • மோசமான வாயில் வடிவமைப்பு:மிகவும் சிறியதாக இருக்கும் அல்லது சரியாக அமைந்திருக்காத வாயில்கள் தள்ளாட்டம் அல்லது தயக்கத்தை ஏற்படுத்துகின்றன.
  • கூர்மையான மூலைகள் அல்லது சுவர் தடிமன் திடீர் மாற்றங்கள்:ஓட்டம் உறுதியற்ற தன்மையை ஏற்படுத்தும்.
  • குளிர் அச்சு மேற்பரப்பு:மோசமான குளிரூட்டும் சுற்று வடிவமைப்பு குளிர்ந்த புள்ளிகளுக்கு வழிவகுக்கிறது, இது முன்கூட்டியே உருகுவதை குளிர்விக்கிறது.
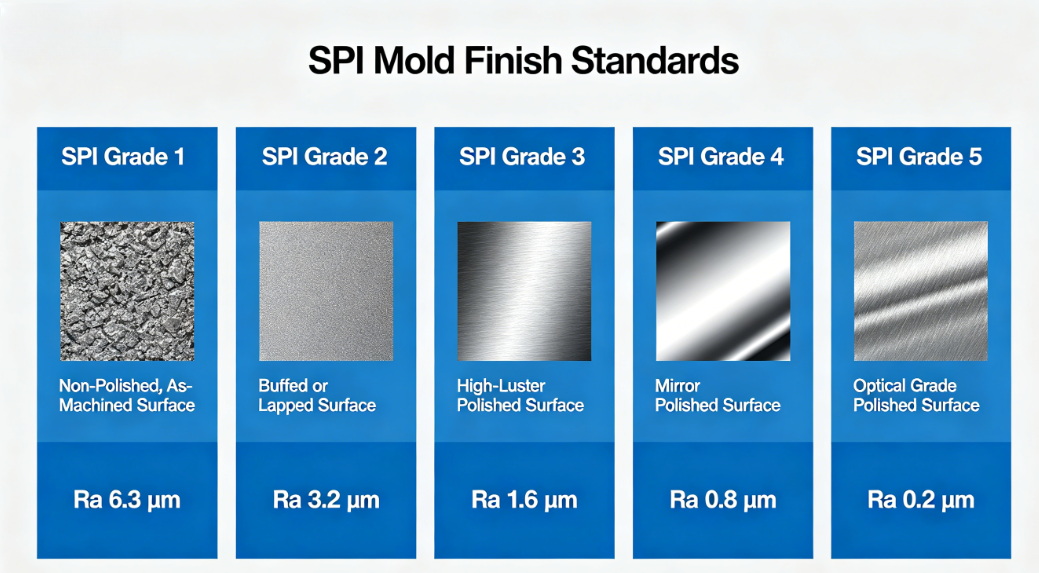
  • அசுத்தமான அல்லது கடினமான குழி மேற்பரப்பு:ஸ்ப்ளே மற்றும் மோசமான பளபளப்பை ஏற்படுத்துகிறது.

        தீர்வுகள்:

  • ஒரு பெரிய கேட் அல்லது படிப்படியான விரிவாக்கத்தை ஊக்குவிக்கும் கேட் வடிவமைப்பைப் பயன்படுத்தவும் (விசிறி கேட், ஃபிலிம் கேட்).
  • குழியில் மென்மையான மாற்றங்கள் (ஆரம் அனைத்து கூர்மையான மூலைகளிலும்).
  • குளிரூட்டும் சீரான தன்மையை மேம்படுத்தவும்.
  • தேவையான பூச்சுக்கு போலிஷ் குழி மேற்பரப்பு (பளபளப்பான பாகங்களுக்கு மிரர் பாலிஷ்).

8. எஜெக்டர் பின் மார்க்ஸ் / புஷ் மார்க்ஸ்

        அது எப்படி இருக்கும்:எஜெக்டர் ஊசிகள் பகுதியைத் தொடர்பு கொள்ளும் இடத்தில் உயர்த்தப்பட்ட அல்லது மூழ்கிய மதிப்பெண்கள்.

        பூஞ்சை தொடர்பான காரணங்கள்:

  • போதுமான வரைவு:அதிக வெளியேற்ற விசை முள் முனைகளில் கவனம் செலுத்துகிறது.
  • மிகக் குறைவான அல்லது மோசமாக வைக்கப்பட்டுள்ள எஜெக்டர் ஊசிகள்:சீரற்ற வெளியேற்றம்.
  • பின் விட்டம் மிகவும் சிறியது:அதிக அழுத்த செறிவு.
  • எஜெக்டர் பின் ரிட்டர்ன் சிக்கல்கள்:அடுத்த சுழற்சிக்கு முன் பின்கள் முழுமையாக பின்வாங்கப்படவில்லை.

         தீர்வுகள்:

  • வரைவு கோணத்தை அதிகரிக்கவும்.
  • அதிக எஜெக்டர் ஊசிகளைச் சேர்க்கவும் அல்லது பெரிய விட்டத்தைப் பயன்படுத்தவும்.
  • விலா எலும்புகள், முதலாளிகள் அல்லது மற்ற அழகுசாதனப் பரப்புகளில் ஊசிகளை வைக்கவும்.
  • சரியான எஜெக்டர் ரிட்டர்ன் சிஸ்டத்தை உறுதி செய்யவும் (ஸ்பிரிங்ஸ் அல்லது பாசிட்டிவ் ரிட்டர்ன் பின்ஸ்).

வழக்கு ஆய்வு: குறைபாட்டிலிருந்து தீர்வு வரை

        32-குழிவு கொண்ட பேனா பீப்பாய் மோல்ட்டைத் தயாரிக்கும் வாடிக்கையாளர், கிளிப் இணைப்புப் பகுதியில் தொடர்ச்சியான போர்ப்பக்கத்தையும் மூழ்கும் அடையாளங்களையும் தெரிவித்தார். எந்த முன்னேற்றமும் இல்லாமல் இரண்டு வார இயந்திர அளவுரு சரிசெய்தலுக்குப் பிறகு, நாங்கள் ஒரு அச்சு மதிப்பாய்வை நடத்தினோம்.

        கண்டுபிடிப்புகள்:

  • குளிரூட்டும் சேனல்கள் தடிமனான கிளிப் முதலாளியிலிருந்து வெகு தொலைவில் இருந்தன.
  • கேட் எதிர் முனையில் அமைந்துள்ளது, இதனால் அழுத்தம் இழப்பு ஏற்பட்டது.
  • எஜெக்டர் ஊசிகள் சமமாக விநியோகிக்கப்பட்டன.

       எடுக்கப்பட்ட நடவடிக்கைகள்:

  • முதலாளிக்கு அருகில் குளிரூட்டும் சர்க்யூட்டில் ஒரு தடையைச் சேர்த்தது.
  • முதலாளி பகுதிக்கு அருகில் கேட்டை இடமாற்றம் செய்தார்.
  • இரண்டு கூடுதல் எஜெக்டர் ஊசிகளைச் சேர்த்தது.

        முடிவுகள்:

        வார்பேஜ் 80% குறைக்கப்பட்டது; மடு அடையாளங்கள் நீக்கப்பட்டன. உற்பத்தி ஸ்கிராப் விகிதம் 12% லிருந்து 2% ஆக குறைந்தது.

முடிவுரை

        உட்செலுத்துதல் மோல்டிங் குறைபாடுகள் மற்றும் அச்சு ஆகியவற்றுக்கு இடையேயான தொடர்பு நேரடியாகவும் பெரும்பாலும் மேலாதிக்கமாகவும் இருக்கும். செயல்முறை அளவுருக்கள் சில நேரங்களில் சிறிய அச்சு சிக்கல்களை ஈடுசெய்யும் போது, ​​அடிப்படை தீர்வு நல்ல அச்சு வடிவமைப்பில் உள்ளது-சரியான கேட்டிங், சீரான குளிர்ச்சி, போதுமான காற்றோட்டம், வலுவான வெளியேற்றம் மற்றும் சரியான வரைவு கோணங்கள்.

        ஒரு அச்சு தயாரிப்பாளராக, இயந்திரத்திற்கு பொருந்தக்கூடிய ஒரு அச்சை வழங்குவதற்கு அப்பால் எங்கள் பொறுப்பு நீண்டுள்ளது. குறிப்பிட்ட பொருள் மற்றும் பகுதி வடிவவியலுக்கு மன்னிக்கும், உறுதியான மற்றும் உகந்ததாக இருக்கும் அச்சுகளை நாம் வடிவமைக்க வேண்டும். உட்செலுத்துதல் மோல்டர்களுக்கு, இந்த அச்சு தொடர்பான காரணங்களைப் புரிந்துகொள்வது மிகவும் பயனுள்ள சரிசெய்தல் மற்றும் அச்சு சப்ளையர்களுடன் சிறந்த தொடர்புகளை செயல்படுத்துகிறது.

        தொடர்ச்சியான குறைபாட்டை நீங்கள் சந்திக்கும் போது, ​​இயந்திரக் கட்டுப்பாடுகளைத் தொடும் முன், கேளுங்கள்: அச்சு காரணமாக இருக்க முடியுமா?


தொடர்புடைய செய்திகள்
எனக்கு ஒரு செய்தி அனுப்பு
செய்தி பரிந்துரைகள்
X
உங்களுக்கு சிறந்த உலாவல் அனுபவத்தை வழங்கவும், தள போக்குவரத்தை பகுப்பாய்வு செய்யவும் மற்றும் உள்ளடக்கத்தைத் தனிப்பயனாக்கவும் நாங்கள் குக்கீகளைப் பயன்படுத்துகிறோம். இந்தத் தளத்தைப் பயன்படுத்துவதன் மூலம், எங்கள் குக்கீகளைப் பயன்படுத்துவதை ஒப்புக்கொள்கிறீர்கள். தனியுரிமைக் கொள்கை
நிராகரிக்கவும்ஏற்றுக்கொள்